
制造企业原材料主库与车间线边仓怎么协同 职能边界与账务处理
制造企业原材料主库与车间线边仓协同与账务边界治理(Raw Materials Main Warehouse and Lineside Warehouse Collaboration and Accounting)是指在离散型装备制造、汽车电子及高精机加等复杂工业场景中,针对企业集中存储的原材料总库(主库)与紧邻生产车间装配工位的车间线边仓(线边库/工位缓存区)之间,所建立的一套涵盖物料流动节拍、库位拓扑划分、业财权责归属及数字化账务过账的精益协同治理机制。科学厘清主库与线边仓的职能边界,是彻底消除制造企业车间“线外账混乱、在制品堆积侵占通道、工单物料齐套率低及月末盘点账实严重不符”等顽疾的核心关键。
在制造工厂的日常运作中,车间管理人员为了防止因断料停线而挨罚,往往倾向于“能多领就多领、先领到自己车间堆着才安心”,导致大量原材料以非受控状态长期滞留在车间走廊与工位旁;而仓库管理人员则认为“只要开出发货单就算出库,出了仓库门账实如何概不负责”。这种各自为政的割裂模式,使线边仓彻底沦为逃避系统监管的“账务黑洞”——ERP 系统账面显示物料充足,产线现场却因翻找混料而被迫停产;月末财务盘点时,车间拆包剩余的散料、不良废料与在制品混杂在一起,造成巨额资产盘亏与成本虚高。通过专业化 WMS 与 MES 的深度集成,构建透明、敏捷、自愈的主库与线边仓协同网络,已成为现代制造企业迈向精益生产的必由之路。
一、原材料主库与车间线边仓的核心职能差异与对比
深刻理解主库与线边仓在物料周转周期、管理精度、仓储空间及操作人员上的本质区别,是建立标准规范的前提:
1. 空间定位与周转周期维度的定位差异
原材料主库(Main Warehouse)是全厂物资的战略储备与缓冲中心,通常采用高位重型货架、窄巷道 VNA 或自动化立体库(AS/RS)构建,空间容积大、管理标准化,主要存放未来数天至数周的采购到货原材料、标准件与毛坯件,侧重于货位的密集存储、批次保质期合规及资产的安全保管。
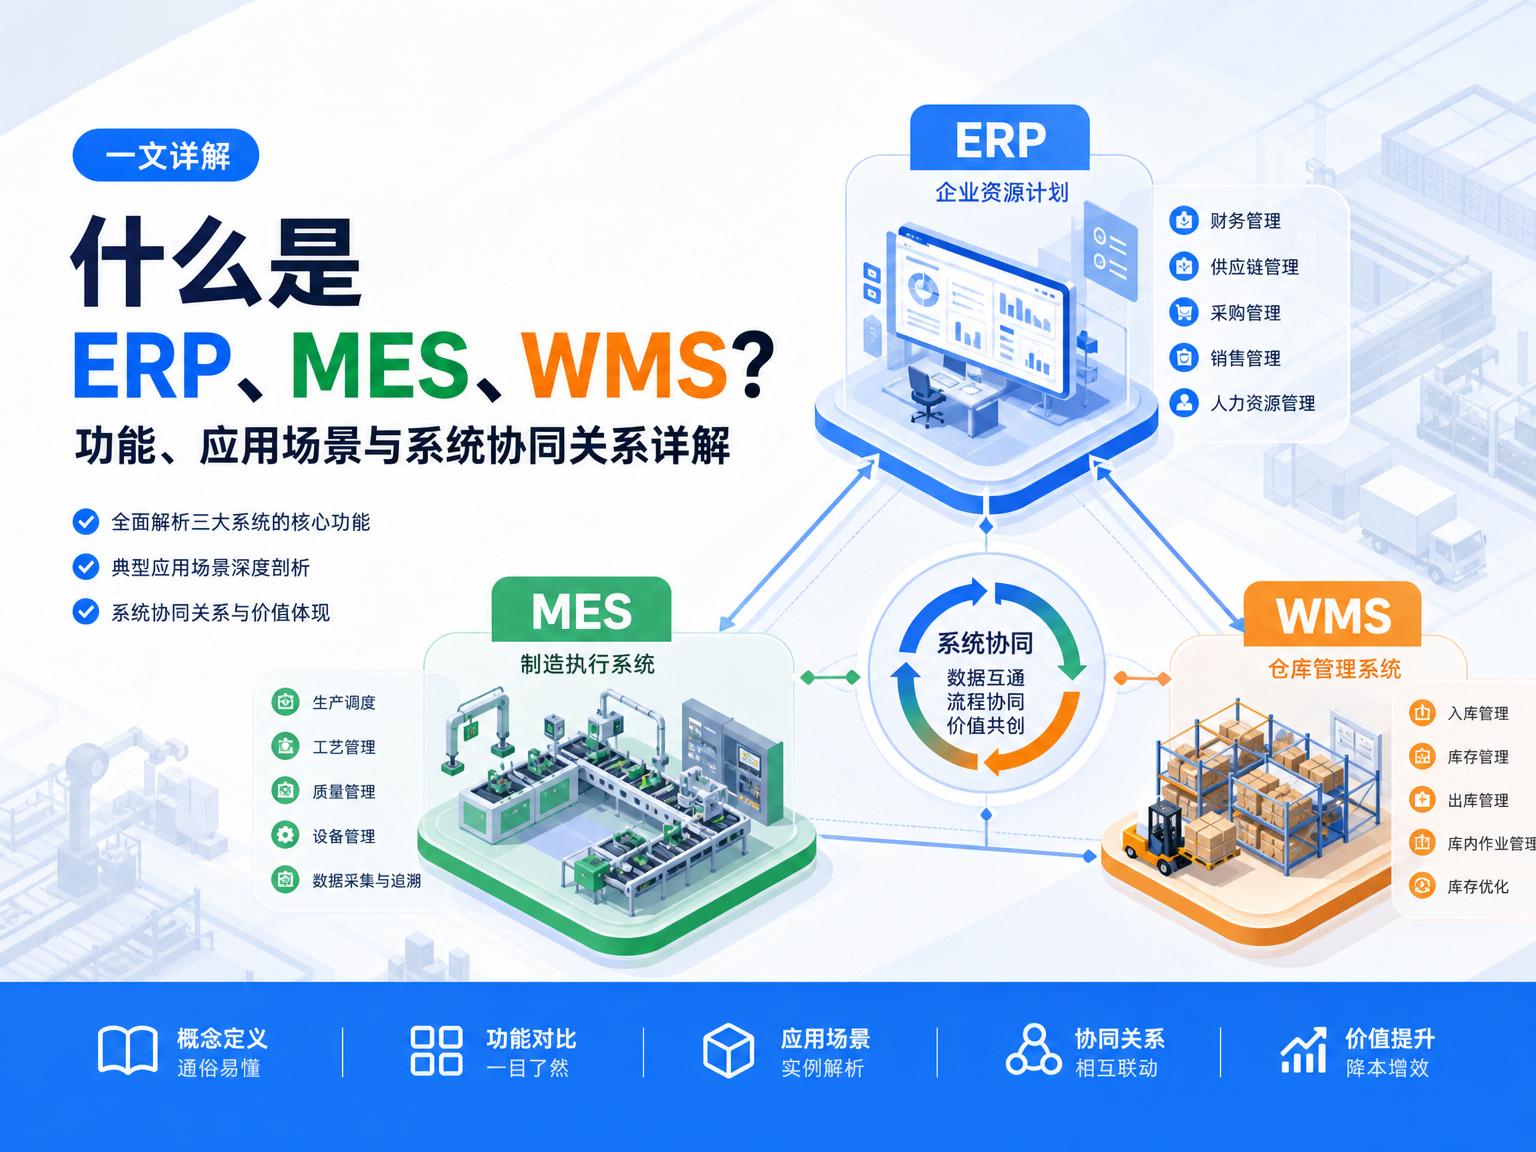
车间线边仓(Lineside Warehouse)则是生产装配的最前沿阵地,紧密依托装配产线布局,通常由轻型流利式货架、重力滚筒台或定置地标线组成,存储空间极其紧凑昂贵。其核心使命仅是满足当前生产工位未来 2-4 小时(极限不超过 1 个生产班次)的物料消耗需求,侧重于物料的极致易取性、目视化管理及工位节拍的准时响应,坚决杜绝大批量物料无序囤积。
2. 责任主体与业务驱动逻辑的区别
原材料主库的责任主体是仓储物流部,业务驱动主要来源于上游供应链的采购入库计划(PO/ASN)与物料需求计划(MRP);而线边仓的现场管理者通常是车间配料员、工段长或产线物流配送员,业务驱动完全取决于生产车间工位当前的实际装配消耗节拍(Takt Time),属于典型的“拉动式(Pull)”按需补料逻辑。
| 对比管理维度 | 原材料主库(总库) | 车间线边仓(工位缓存区) |
|---|---|---|
| 物理空间与形态 | 大型独立库房、高位货架、立库、规范封闭 | 紧邻产线工位、流利架、料箱车、开放透明 |
| 物料储备时长 | 中长期战略储备(3 天至数周以上安全库存) | 超短期周转缓冲(2 - 4 小时或单班次生产用量) |
| 包装单元形态 | 标准整托盘、大原包装箱、捆扎钢卷 | 拆零散件、标准化周转料盒(Kitting Box) |
| 作业调度模式 | 批量集中收货、批次质检、统一密集上架 | JIT 准时制看板拉动、按工位敏捷排序配送 |
| 核心考核 KPI | 仓容利用率、收发准确率、资产账实相符率 | 生产缺料停线时间为 0、在制品库存占用极小化 |
二、虚拟仓 vs 实体仓账务边界划分与业财过账方案
线边仓账务处理的混乱,往往源于企业未能根据制造工艺特性在“调拨过账”与“反冲扣料”之间做出科学抉择。根据实际管理颗粒度,主流存在两大账务过账模型:
1. 实体仓模式(二级仓两阶段过账法)——适用于高价值、关键安全件
在此模式下,系统在 ERP/WMS 中将线边仓定义为独立的物理实体仓库(仓位代码如 WH_LINE_01)。当物料从主库转移到线边仓时,系统执行“仓间内部调拨单(Transfer Order)”,物料物理位置发生变更,但在财务上依然归属于原材料库存科目(仅库位所有权从主库转移至线边仓),并未真正产生成本结转;当产线工人在工位完成产品装配、MES 系统扫描产品条码进行完工报工时,系统自动依据工单 BOM 执行“生产领料消耗出库”,此时原材料才正式从线边仓出账并计入“生产成本-在制品(WIP)”科目。该模式账目极其清晰,能精准监控线边仓实物账实一致性,是高价值零配件的首选。
2. 虚拟仓模式(现场倒冲反冲 Backflush 账务法)——适用于低值标准件、紧固件
针对螺丝、螺母、垫片、电阻、扎带等低价值、高消耗、难以逐件扫码计数的通用辅料(C 类物料),若强行要求工人每拧一颗螺丝就扫码出库一次,将严重拖垮生产节拍。系统通常在线边仓设立“虚拟逻辑仓”,采用事后反冲法(Backflushing):原材料以整包整箱形式直接配送至工位;物料在送达线边时不立即扣账;当装配完工总成扫码入库时,系统根据成品入库数量乘以 BOM 理论定额标准,自动在后台批量倒冲扣减线边虚拟仓的库存并结转成本。同时配合定期的现场实物盘点,将盘点损溢按差异分摊至当月制造费用中。
| 账务处理模式 | 调拨流转凭证 | 财务成本结转触发点 | 盘点差异与管控特点 |
|---|---|---|---|
| 实体仓两阶段过账(主库至线边至工单) | 生成仓间调拨单,实时扫描移库 | MES 工位报工或工单投料扫码时结转 | 账目精细到每个工位与工单,极易发现挪用与飞件 |
| 虚拟仓定时反冲过账(主库至线上自动反冲) | 生成车间领用单或看板调拨单 | 最终成品扫描下线时,按 BOM 理论消耗倒冲 | 免除微小件扫码成本,但容易掩盖车间报废抛料损失 |
三、主库配料、线边补料与余料退库作业 SOP
为确保车间物料精准流动,制造企业必须推行标准化的协同作业程序(SOP):
1. 基于电子看板与工单齐套的 JIT 拉动配料 SOP
车间装配工位设立双料盒或电子物料看板(E-Kanban)。当工位第一个料盒的物料消耗完毕、开始使用第二个料盒时,操作工将空料盒置于返回滚筒或按下看板叫料按钮。系统实时接收到叫料脉冲,通天晓 WMS 系统自动检索主库可用库存并进行齐套性校验(Kitting Verification)。系统自动将该需求合并至配送波次中,指导主库人员进行按单拣选并组配至专用配料小车。物料配送员(水蜘蛛)驾驶牵引车或由 AGV 按照固定循环路线(Milk-run)在 30 分钟内准时送达工位,双向扫码交接并收回空料盒,实现“不叫不送、按需拉动”。
2. 工单结案清尾与生产余料防混退库 SOP
当某一生产工单全部装配完毕或发生工程变更(ECO)停产时,车间物料员必须在 2 小时内对线边仓该工单残留的全部物料执行“清尾断点作业”。物料员将未消耗完毕的整箱整包原物料、以及拆包剩余的散料分别进行点件清理;在手持 PDA 上发起“工单余料退库单”,系统强制要求扫描并核对原出库批次条码,防止不同供应商或不同热处理批次的物料混杂装箱。退回主库时,主库质检与收料人员对散件物料进行二次称重与封签核对,扫码确认入库,系统自动冲减原工单领料成本并恢复原材料可用在库账目。
3. 异常超领与不良废料隔离审批 SOP
在生产过程中,一旦因工人操作失误导致零部件摔落损坏,或因供应商来料存在隐蔽瑕疵导致装配卡死,产线工位严禁擅自到主库“顺手拿一件补上”。车间必须发起“异常超领/补料申请单”,明确填报损耗原因(机台调试、员工报废、供应商来料不良)、工位代码与责任人,经车间质检工程师与生产主管电子审批后,WMS 方可放行超领物料。不良废料必须立即贴附红色隔离标签并存入车间固定的不良品废品箱,严禁在正品线边架上滞留混淆。
四、系统边界划分与岗位权责分工
明确制造全链路各信息系统与岗位的权责边界,消灭三不管地带:
| 业务治理模块 | ERP 核心财务系统 | WMS 仓储管理系统 | MES 制造执行系统 |
|---|---|---|---|
| 主数据与定额 | 维护物料标准价格、财务科目、采购标准包装 | 维护主库/线边仓货位编码、载具规格、拣选动线 | 维护标准生产工单、工位 BOM 配料清单、工艺定额 |
| 备料与调拨 | 审核采购预算与跨部门借调账目 | 执行主库拣选、出库复核、线边配送与移库过账 | 发布生产日计划排程、触发 JIT 看板补料要料指令 |
| 生产投料消耗 | 根据完工报工记录自动核算生产制造成本 | 监控线边仓实时在库库存、设定补料警戒水位 | 工位报工扫码、工位投料防错校验、触发自动反冲扣料 |
| 盘点与差异分摊 | 处理月末盘亏盘盈凭证、将差异分摊至制费 | 组织主库与线边实体仓动态盘点、输出账实报表 | 核对车间在制品 WIP 留存量、协助排查工位物料溢缺 |
五、常见问题解答(FAQ)
Q1: 为什么制造企业在推行线边仓精益管理时,往往遭到车间生产主管的强烈抵触?
车间生产主管的核心考核指标是“产出工时与按期交付率”,在传统管理下,他们习惯于将线边仓作为自己的“安全自留地”,认为料越多越有安全感;推行精益线边仓要求“压缩在库量、按节拍配送、超领需审批”,车间天然担心因主库配送不及时而导致自己背停工责任。化解抵触的关键在于“以承诺换合规”:物流仓储部门必须向车间签订内部 SLA 承诺书(例如保证工位看板发出后 30 分钟内必达,缺料停线由仓储部门承担考核责任);同时借助通天晓 WMS/MES 建立透明的缺料预警大屏,让车间直观看到每批物料的备料与在途配送状态,用确定性的系统调度建立车间的安全感。
Q2: 针对精密电子或医疗机械等行业,线边仓如何严格执行 MSD(湿敏元器件)与保质期控制?
在涉及芯片、贴片元器件等湿敏物料(MSD)的精密制造场景中,物料一旦拆开防潮真空包装,就进入严格倒计时的“车间暴露车间寿命(Floor Life,如规定必须在 48 小时或 72 小时内用完)”。WMS 与 MES 系统协同建立“湿敏暴露倒计时时钟”:物料在主库拆包出库调往线边仓时,系统自动打上暴露时间戳;线边仓配备具备湿度传感器 IoT 联网的智能防潮柜;工位投料时,系统校验若物料暴露时间超过安全阈值,PDA 立即刚性锁死并提示“该湿敏批次已超期,禁止投产,必须立即退回主库烘烤除湿”,从源头杜绝因芯片受潮爆米花效应导致的严重批量质量事故。
Q3: 企业如何科学核定各工位线边仓的最大与最小安全库存基准?
核定工位线边仓库存基准不可凭空主观拍脑袋,应依据经典精益运筹公式严谨推导:最小安全库存 = 工位单件最大消耗节拍 × 配送员最高备料响应时间窗(含搬运与交接浮动时间);最大容许库存 = 最小安全库存 + 单个标准周转料盒(箱)的满载包装容量。在空间设计上,线边货架严格采用“按箱定置定容”原则——每个工位只设计容纳 2-3 个标准料箱的物理滑轨空间,在物理空间上根本不给多堆料留出可能,只要有多余物料放置就会侵占通道引发 5S 违规,通过“物理防呆与系统阈值”的双重刚性约束,牢牢锁死在制品库存体量。
相关文章